Перезвонить вам?
 Закажите обратный звонок:
Пожалуйста, введите ваше имя, № телефона на который нужно нам перезвонить и ваш город для связи с вами. Спасибо.
Ваши заказы
| 0 Товары | - | 0.00 RUB |
| В заказы | ||
Новости
- 1
- 2
- 3
Новый Ford Transit: в салон только по приговору су…
21-10-2014 Просмотров:1887 Новости

Новая разработка компании Ford – уникальный в своем роде автомобиль, поскольку ездить на нем по своей воле никто и никогда не захочет. Причина в том, что новый концепт-кар Ford Transit Prisoner Transport Vehicle предназначен для перевозки заключенных...
Подробнее »В августе удачно стартовали продажи нового Peugeot…
02-10-2014 Просмотров:1758 Новости

Обновленный Пежо Боксер, который появился в конце августа в российских автосалонах, оказался удачной адаптацией коммерческого микроавтобуса к российским условиям эксплуатации. Теперь уже в базовой комплектации автомобиль имеет непрограммируемую обогр...
Подробнее »Внимание! Акция!!!
25-09-2014 Просмотров:1901 Новости

Уважаемые Клиенты! Компания "Партнер Авто" объявляет о начале специальной акции: При заказе любого автономного отопителя или предпускового подогревателя производства "Теплостар", вы получаете дополнительную скидку до...
Подробнее »ГАЗ подарил реанимобиль Газель Павловской больнице…
15-09-2013 Просмотров:2851 Новости

ГАЗ подарил реанимобиль Газель Павловской больнице 14 августа 2013 года директор подразделения ГАЗ, курирующего выпуск легких коммерческих и легковых автомобилей, Вадим Сорокин торжественно вручил главному врачу центральной районной больницы города ...
Подробнее »Webasto и ГАЗ сближают позиции
15-09-2013 Просмотров:3336 Новости

WebastoGruppe, немецкая компания-производитель автономных отопителей вывела на рынок в сезоне 2012-2013 новую серию предпусковых подогревателей Thermo Top Evo. Модель, ставшая событием 2013 года, Газель Next, укомплектована также автономным отопителе...
Подробнее »Газель Next прошла испытание «Русским Дакаром»
15-09-2013 Просмотров:3290 Новости

Самое сложное и протяженное ралли-рейд «Шелковый путь», известное во всем мире как Русский Дакар, в этом году началось пятого июля в Москве и финишировало тринадцатого июля в Астрахани. Команды из двадцати семи стран мира (всего около ста автомобилей...
Подробнее »Мощная «Гранта»: цена известна
03-06-2013 Просмотров:2783 Новости

Рассекречена цена новой комплектации бюджетного седана «Гранта» с более мощным мотором.По собственной информации «АвтоСреды», LADA Granta с новым двигателем 21127 объемом 1,6 л мощностью 106 л.с. будет стоить 405 900 рублей. Речь идет о комплектации ...
Подробнее »В Тольятти подорожали некоторые версии LADA Granta
03-06-2013 Просмотров:2993 Новости

На прошлой неделе в Тольятти подорожали некоторые комплектации бюджетного седана LADA Granta.Так, в автосалонах можно было найти "потяжелевшие" на 4 тысячи рублей "Гранты" версии "норма, центральный замок, электроусилитель руля, кондиционер, штампова...
Подробнее »В Lada Kalina и Granta, произведенные до 7 апреля,…
03-06-2013 Просмотров:2838 Новости

АВТОВАЗ объявляет сервисную кампанию (бесплатное сервисное обслуживание)30239 автомобилей LADA Granta (модель 21905) и LADA Kalina (модели 11176 и 11196) с ABS и тросовой КПП (2181), произведенные до 7 апреля 2013 года включительно. Цель сервисной...
Подробнее »-
Первую «Калину» первого поколения проводили на «пенсию»
24 мая в Тольятти состоялись «проводы на пенсию» первого товарного автомобиля LADA Kalina седан. Бессменный владелец, ветеран АВТОВАЗа Целиков Юрий Кузьмич рассказал журналистам о том, что в этот день заканчивается…
-
Lada 4х4 будет покорять Германию
АвтоВАЗ будет экспортировать в Германию спецверсию Lada 4х4. Автомобиль «обозвали» Niva Taiga. «Германская» версия отличается от отечественной наличием ABS, электроусилителя руля, электронной педалью газа, иными щетками стеклоочистителей, стальной защитой картера…
Работа дорожной фрезы в Беларуси: когда пневмовыколотка действительно ускоряет замену резцов
Опубликовано: 14.11.2026
Холодное фрезерование асфальтобетона — процесс агрессивный и для инструмента разрушительный. Дорожная фреза снимает слой покрытия, вращая ротор с десятками твердосплавных резцов. Каждый из них испытывает колоссальные ударные нагрузки и абразивный износ. На белорусских трассах, где часто приходится вскрывать старые советские покрытия с крупным гранитным щебнем, зубья стираются или ломаются с пугающей регулярностью. И когда наступает момент обслуживания ротора, скорость замены изношенных элементов напрямую влияет на сроки сдачи объекта.
Специфика износа на белорусских покрытиях
Состояние дорожного полотна в Беларуси разнообразно. На магистралях категории I и II укладывают современные плотные асфальтобетоны, фрезеровать которые — одно удовольствие: резцы изнашиваются равномерно, посадочные места очищаются легко. Иная картина на региональных дорогах и внутри кварталов. Там под слоем относительно свежего асфальта часто скрывается жесткий щебеночно-мастичный слой или даже тощий бетон.
Выбирая оснастку под рабочий инструмент, имеет смысл сравнить варианты пневмовыколотке для резцов и проверить соответствие хвостовика используемой системе крепления.
Гранит, который добывается на местных карьерах (например, в Глушкевичах или Микашевичах), отличается высокой абразивностью. При попадании фрезы на выступающий щебень твердосплавная пластина резца стирается до стального корпуса. Корпус, в свою очередь, начинает истираться о камень, нагреваться и деформироваться. Именно эта деформация — главный враг при последующей замене: раздутый металлический хвостовик намертво заклинивает в посадочном гнезде держателя.
Ручная замена: физика и потери времени
Классический сценарий замены выглядит так. Механик берет специальный ломик-выколотку и молоток. Если резец изношен нормально и гнездо чистое, достаточно нескольких точных ударов, чтобы выбить хвостовик. На это уходит 20–30 секунд.
Но если резец перегревался, а асфальтовая пыль спеклась вокруг держателя, процесс превращается в пытку. Удары молотком не помогают: сталь держателя прочнее, чем корпус резца. Механик рискует разворотить посадочное отверстие, после чего придется варить или менять весь блок. В худшем случае заклинивший резец приходится срезать болгаркой, а остатки высверливать — это часы простоя техники.
На роторе средней фрезы установлено от 80 до 150 резцов. Если хотя бы 20% из них заклинило, ручная замена съест половину рабочей смены. На линейных объектах, где фреза должна пройти километр за смену, такие потери критичны.
Механика пневмовыколотки
Пневматический инструмент для снятия резцов работает по принципу ударного механизма с воздушным цилиндром. Сжатый воздух от компрессора толкает поршень, который бьет по хвостовику специальной насадки. Удар получается частым (до нескольких тысяч ударов в минуту) и контролируемым по энергии.
Ключевое отличие от ручного молотка — вектор приложения силы. Человек бьет снаружи, часто под углом, создавая риск перекоса и разрушения держателя. Пневмовыколотка фиксируется прямо на блоке держателя. Боек давит строго по оси хвостовика. Постоянные микроудары раскачивают заклинивший металл, разрушают оксидную пленку и спекшуюся пыль, после чего резец просто выходит из гнезда.
Когда пневматика дает реальный выигрыш
Внедрение пневмоинструмента на объектах оправдано не всегда. Есть четкие сценарии, при которых использование выколотки окупает затраты на ее аренду или покупку и время на подтягивание компрессора:
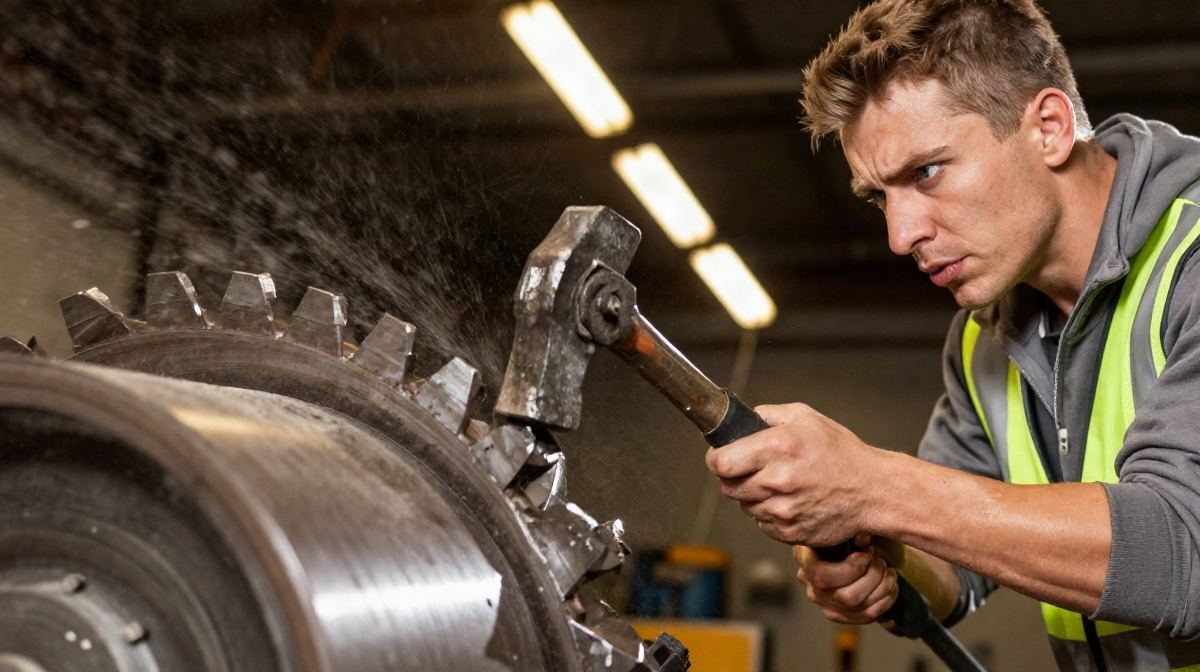
- Глубокое фрезерование жестких покрытий. При съеме слоя более 10 см на щебеночно-мастичном асфальтобетоне перегрев резцов неизбежен. Пневматика сокращает время снятия одного заклинившего зуба с 10 минут до 1-2 минут.
- Работа в холодное время года. Осенний и весенний сезоны в Беларуси — это минусовые температуры. Металл держателя и резца сжимается, влага конденсируется, ускоряя коррозию. Выбить обледеневший резец вручную почти нереально.
- Массовая замена после аварийной ситуации. Если фреза наехала на люк, арматуру или мостовой камень, ломается сразу целый ряд резцов. Держатели деформируются. Здесь нужна методичная, мощная выколотка, которая освободит гнезда без их разрушения.
- Обслуживание тяжелых фрез с большим количеством резцов. На машинах весом более 30 тонн роторы широкие, резцов много. Ручной труд в ограниченном пространстве под машиной изматывает механика за час, после чего скорость работы падает.
Ситуации, когда пневмовыколотка лишняя
Если фреза работает на мягком песчаным асфальте, снимает тонкий слой (3–5 см) в летнюю жару, резцы извлекаются пальцами. Тянуть шланги, заводить компрессор и настраивать давление ради десяти легко выходящих зубьев — нецелесообразно. Механик справится быстрее обычным ломиком.
Также пневмоинструмент бесполезен, если на объекте нет надежного источника сжатого воздуха. Компрессор должен выдавать стабильное давление (обычно не менее 6 бар) и достаточный расход воздуха. Если пневмосистема фрезы не имеет внешнего вывода для подключения инструмента, а автономный компрессор слабый, выколотка будет работать вхолостую, лишь раздражая оператора.
Организация процесса на объекте
Чтобы инструмент реально ускорял работу, а не висел мертвым грузом, процесс замены должен быть организован. Опытные дорожные бригады в Беларуси практикуют следующую схему:
- Фреза останавливается на плановое обслуживание (обычно каждые 2-3 часа работы или по показаниям датчика износа).
- Механик осматривает ротор, помечая керном или мелом держатели с критически изношенными или заклинившими резцами.
- Подключается пневмомагистраль. Если фреза оснащена бортовым компрессором, шланг подключается к штатному разъему. Если нет — используется буксируемый компрессор.
- Замена идет блоками. Один рабочий работает пневмовыколоткой, извлекая старый резец. Второй сразу за ним продувает гнездо от пыли, смазывает посадочное место консистентной смазкой и вставляет новый резец.
Такой конвейер позволяет обновить весь ротор менее чем за 30 минут. При ручном методе на это ушел бы обеденный перерыв и еще полчаса сверх того.
Технические нюансы и сохранность посадочных мест
Главная ценность пневмовыколотки — не скорость сама по себе, а сохранность держателя. Блок держателя стоит существенно дороже резца. Если при ручной выколотке посадочное место разбивается (появляется эллипсность или задиры), новый резец будет болтаться, быстро разрушится или вылетит при работе, что приведет к катастрофическому износу соседних зубьев.
Пневмоинструмент исключает перекосы. Но у него есть свои требования к эксплуатации:
- Обязательная смазка. Боек и насадка работают в условиях высокой запыленности. Без регулярной подачи масляного тумана в воздух инструмент быстро заклинит.
- Правильный подбор насадки. Насадка должна плотно садиться на хвостовик резца. Если есть люфт, энергия удара рассеивается, а края насадки разбивают торец держателя.
- Контроль давления. При падении давления ниже рабочего порога удары становятся слабыми. Возникает соблазн прижать инструмент сильнее, что ведет к холостым ударам бойка по корпусу и его быстрому разрушению.
| Условие работы | Ручной метод (время на 1 резец) | Пневмовыколотка (время на 1 резец) | Риск повреждения держателя |
|---|---|---|---|
| Легкий асфальт, нормальный износ | 20–30 секунд | 1–2 минуты (с учетом подключения) | Низкий |
| Жесткий щебень, умеренное заклинивание | 3–5 минут | 30–45 секунд | Средний (ручной) / Низкий (пневмо) |
| Глубокое фрезерование, намертво заклиненные резцы | 10+ минут (или срезка болгаркой) | 1–2 минуты | Высокий (ручной) / Низкий (пневмо) |
Экономика рабочего времени
Стоимость часа простоя дорожной фрезы с учетом работы оператора, расхода топлива на холостом ходу и накладных расходов исчисляется тысячами рублей. В масштабах даже небольшого объекта в несколько километров экономия на времени обслуживания ротора перекрывает затраты на амортизацию пневмоинструмента.
На белорусских дорожно-строительных площадках, где погода часто диктует жесткие сроки, а старые покрытия под новыми слоями преподносят сюрпризы в виде тощего бетона и мостового камня, пневмовыколотка перестаёт быть просто удобным инструментом. Она становится технологической необходимостью, которая позволяет держать темпы фрезерования и не срывать графики укладки нового асфальта.